

DIN 导轨 U 型槽双面放射鳍片一体铝挤散热器
本品针对工业控制柜标准化导轨安装、大功率功率器件集中发热场景开发,一体挤压成型兼顾双面高效散热与快速导轨装配,铝挤量产成本低、结构稳定,适配 7×24 小时不间断满载风冷工况。
一、产品结构与全套加工工艺
- 6063-T5 一体挤压完整型材
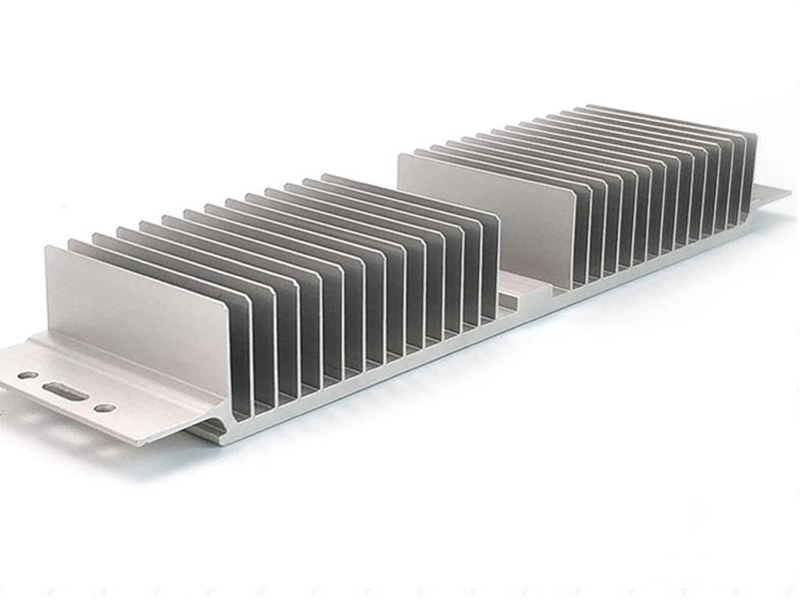
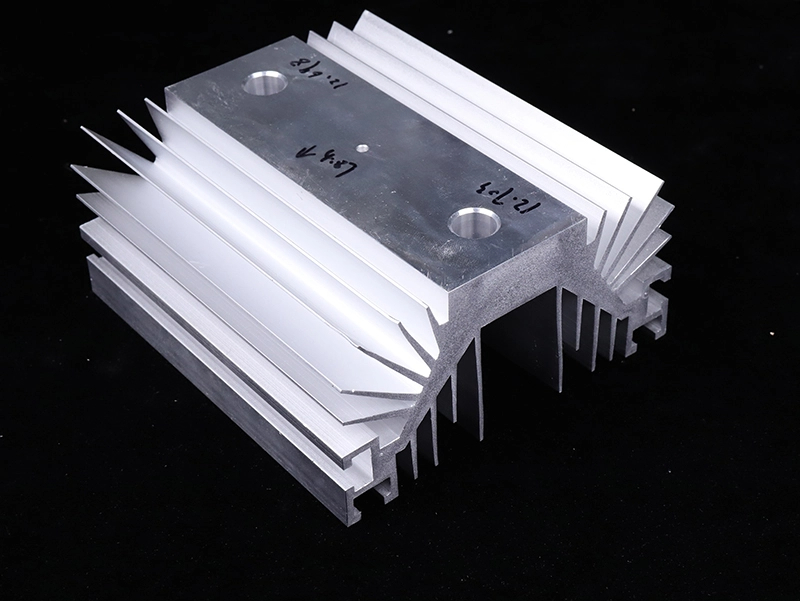
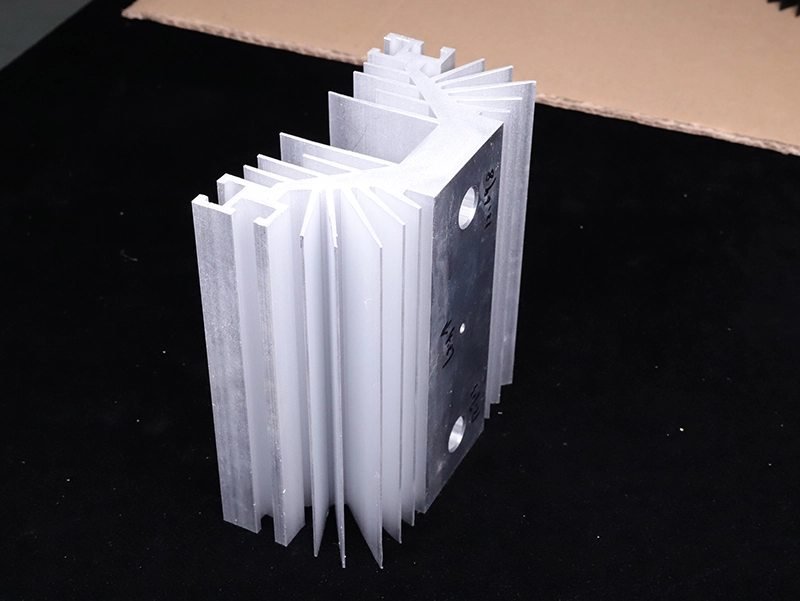
专用模具一次性挤出加厚吸热底座、左右双面放射斜鳍片、底部 U 型导轨卡槽,底座与鳍片、卡槽同源一体无拼接分层,导热路径连续无额外热阻,型材刚性强不易变形。
- 加厚平整底座 CNC 精密加工
顶面铣大直径沉头锁附通孔,搭配定位小孔辅助装配对位,底座平面平整度高,锁附后功率模块、晶闸管、IGBT 无翘边缝隙,导热垫片充分贴合,减少高温积热。
- 双面放射斜鳍片双向风道结构
两侧斜向放射鳍片交错排布,形成双向贯通对流风道,风机吹风可同步流经左右鳍片,同等体积下换热面积相比单面鳍片提升一倍,强制风冷散热效率显著提升。
- 底部一体式 DIN 标准 U 型卡扣导轨槽
型材自带国标电控导轨卡槽,可直接卡装在控制柜 DIN 导轨上,无需额外金属支架、螺丝固定散热器,控制柜装配效率大幅提升,整机布局整洁规整。
- 表面可选阳极氧化防护处理
基础成品为铝本色;按需做黑色 / 本色阳极氧化,形成绝缘抗氧化层,耐粉尘、水汽、酸碱腐蚀,适配潮湿、多粉尘车间长期使用。
二、产品核心优势
- 双面放射鳍片,散热面积翻倍
左右两侧同步散热风道,气流双向流通,大功率 IGBT、可控硅持续发热可快速导出,有效避免设备过热保护停机。
- 底部一体 U 型导轨槽,免支架快速安装
适配行业通用 DIN 电控导轨,直接卡扣固定,省去支架加工、装配工序,降低控制柜物料与人工成本。
- 加厚平整底座,贴合功率器件低热阻
加宽加厚吸热底座,锁附受力均匀,定位孔辅助对位,杜绝导热垫悬空、局部积热,稳定控制功率器件结温。
- 一体铝挤工艺,量产性价比突出
挤压模具标准化成熟,大批量生产单价低,结构无焊接、无插片,长期震动、高低温循环下不会出现鳍片脱落、热阻上升问题。