

CNC 二次铣削分区一体铝挤散热器
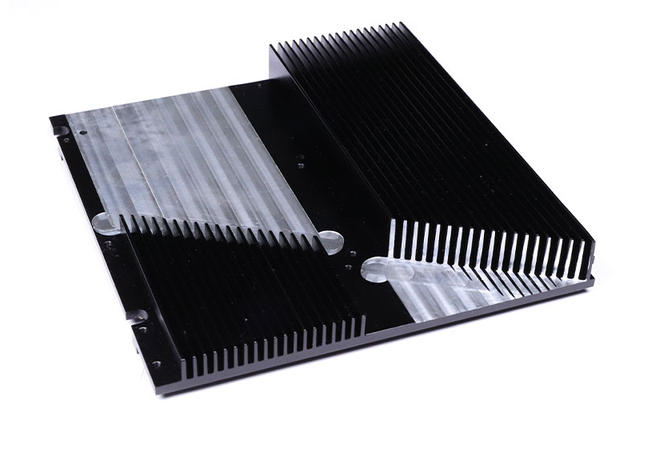
本品融合铝挤量产低成本与 CNC 精密加工灵活定制两大优势,专为多路功率器件错位布置、需要元器件避让的设备开发,双区鳍片分区散热,中间平整安装平台适配多模组同步装配,兼顾散热性能、装配便利性与批量生产成本。
一、完整生产加工工艺
- 6063-T5 一体挤压基材成型
铝棒模具挤出标准平行鳍片型材,底座与散热鳍片同源一体成型,无焊接、拼接缝隙,热量传导路径连续稳定,基础型材适合大批量标准化生产,单价优势明显。
- CNC 数控精密分区铣削
通过数控铣削去除中间多余鳍片,划分左右两组独立散热鳍片,形成中间平整宽大安装平台;同步铣沉头固定螺丝孔、侧边装配定位孔、元器件避让槽,适配异形功率模块、错位热源布局,精度高、无装配干涉。
- 分区差异化表面阳极处理
中间铣削安装平台保留原生铝本色;两侧外露散热鳍片做黑色硬质阳极氧化,提升辐射散热效率、绝缘防静电、耐盐雾腐蚀,黑白分区外观辨识度高。
- 全维度非标定制调整
型材截面、成品长度、双区鳍片宽度、中间平台尺寸、孔位规格、阳极工艺均可按整机图纸调整,支持小批量打样、大批量量产。
二、产品核心优势
- 双区独立鳍片,多路热源分区散热
左右两组鳍片相互独立,适配左右错位布置的 IGBT、功率管,热源分区散热,避免热量互相串扰,降低整机温差。
- 中间无鳍片平整平台,装配零干涉
铣削去除中间鳍片,形成完整平整安装面,多路功率模组可平铺锁附,不会出现鳍片顶起、导热垫贴合不全问题,大幅降低界面热阻。
- 铝挤 + CNC 复合工艺,性价比均衡
基础型材挤压量产成本低,CNC 铣削仅做局部造型修改,无需新开复杂模具,相比全 CNC 铣削散热器成本更低,同时实现非标异形结构。
- 双色分区阳极,散热与防护兼顾
黑色阳极鳍片提升辐射散热能力,绝缘防静电;本色安装面平整度高,保证功率模块紧密贴合,适配潮湿、粉尘工业车间长期运行。
- 适配多类多路集中发热设备
专门解决标准直齿铝挤无法避让元器件、热源错位布局的痛点,适配变频器、光伏逆变器、多路大功率驱动电源、SVG 无功补偿装置。
三、应用领域
- 新能源电力:光伏组串逆变器、储能 PCS、工业变频器、多路 IGBT 功率模组;
- 工业电控:伺服驱动控制器、大功率开关电源、SVG 无功补偿设备;
- 仪器设备:多路功率检测设备、工控大功率驱动单元、充电桩控制模块;
- 照明设备:多通道大功率线性 UV 固化灯、多路 COB 集成光源驱动。